單次曝光鑽孔
單次曝光貫穿鑽孔技術
此 TGV 雷射鑽孔技術的核心特色,是單次曝光貫穿鑽孔。不同於傳統方法從玻璃兩側施加多次連續雷射脈衝,MOL 採用特別設計的時空調制雷射脈衝,透過單次雷射曝光形成連接上下表面的預貫穿孔,免除重複燒蝕與雙面對位。
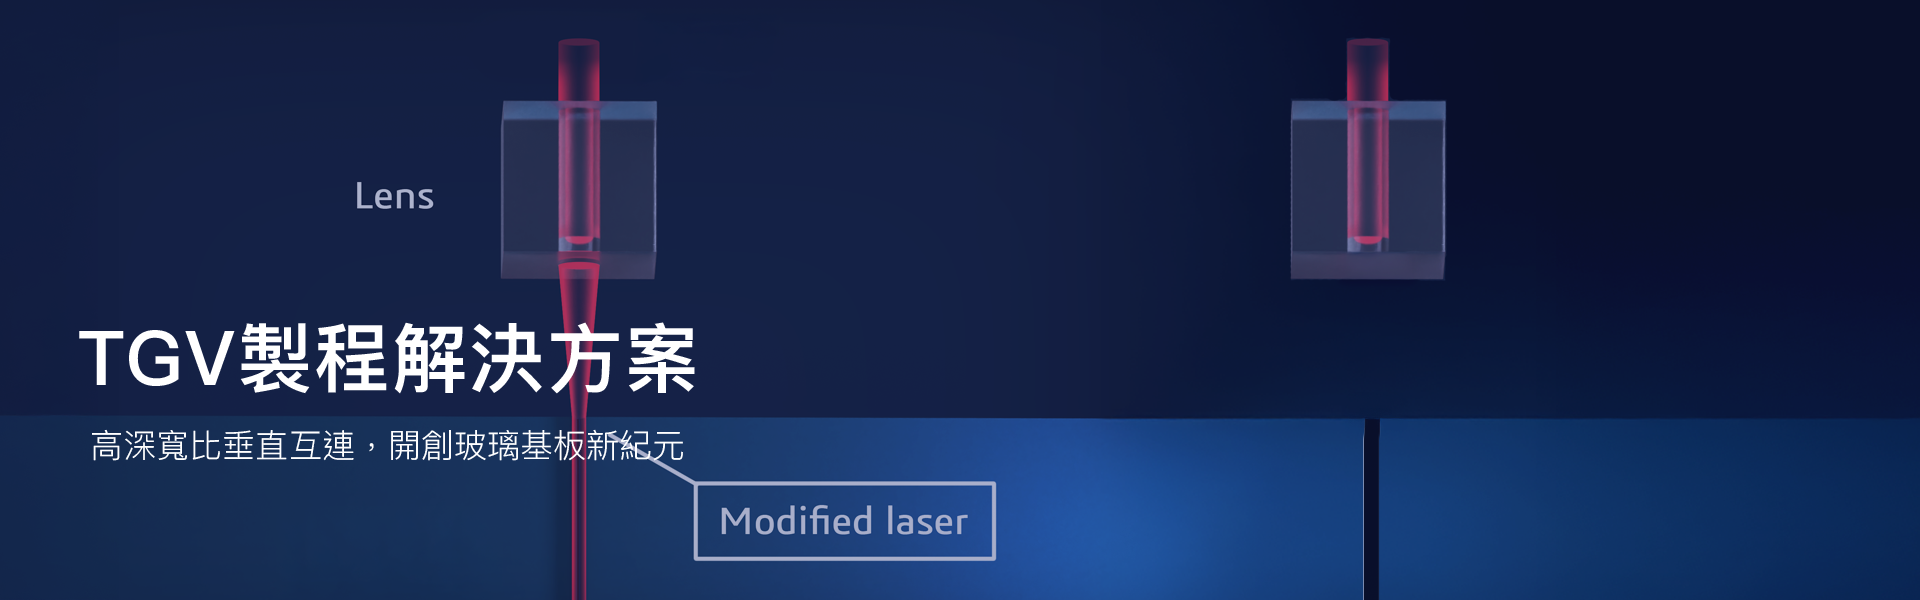

MOL Solutions TGV 單發雷射貫通鑽孔技術採用時空調變雷射脈衝,僅需一次照射即可形成預貫通孔,再結合化學蝕刻製成筆直均勻的圓柱形 TGV。具備高速成孔、低熱影響與高孔型一致性,適用於先進封裝及高密度玻璃基板量產。
此高速 TGV 雷射鑽孔製程結合時空調制雷射脈衝與最佳化化學蝕刻,可提升鑽孔產能,同時改善通孔幾何、側壁品質及製程均勻性,適用於大面積量產製造。
此 TGV 雷射鑽孔技術的核心特色,是單次曝光貫穿鑽孔。不同於傳統方法從玻璃兩側施加多次連續雷射脈衝,MOL 採用特別設計的時空調制雷射脈衝,透過單次雷射曝光形成連接上下表面的預貫穿孔,免除重複燒蝕與雙面對位。
加工時,脈衝前段會激發玻璃內部電子並建立延伸的絲狀能量通道;後續能量則由受激區域高效率吸收,產生選擇性加熱,使雷射能量集中於預定鑽孔路徑。此機制可瞬間形成直徑大於 10 µm 的預貫穿孔。
單次曝光成孔可大幅縮短每個通孔的加工時間,同時降低多脈衝加工常見的熱累積、微裂紋、碎屑、上下位置偏移及孔形不一致。
預貫穿孔形成後,透過最佳化化學蝕刻製程將孔徑均勻擴大至超過 50 µm。蝕刻步驟同時修整側壁並改善表面品質,形成筆直且均勻的圓柱形 TGV。
相較於從兩側進行連續多脈衝鑽孔或雷射誘導深蝕刻(LIDE),MOL 製程可使整體加工速度提升最高達 10 倍,並減少中心接合不規則、V 形凹陷及側壁垂直度不足等問題。
在 50 µm 間距下,雷射成孔速率可超過每秒 14,000 個通孔;整合高速振鏡掃描系統後,產能可超過每秒 90,000 個通孔。此製程亦相容於厚度超過 500 µm 的玻璃基板。
在共同封裝光學(CPO)組件中,TGV 不僅可提供電氣互連,也可在不進行銅金屬化的情況下製作,作為光纖對位通孔。這些開孔不承載電流,而是讓裸光纖由垂直方向插入玻璃中介層。
每個玻璃通孔的位置、直徑與垂直度會精確限制光纖位置,使光纖芯能與光子積體電路(PIC)上的光柵耦合器或其他光學耦合結構對準,提供穩定且可重複的垂直光學耦合。
移除外層塗覆後,標準單模光纖的玻璃包層直徑通常約為 125 µm。因此,對位孔直徑會設計得略大於光纖包層,以容納尺寸差異、插入公差及黏著劑間隙。
多個 TGV 可依固定間距排列,形成一維或二維光纖陣列。此架構可同時固定數十個光學通道,並支援光纖陣列與 PIC 之間的高密度垂直光學耦合。玻璃中介層亦可整合光纖插入孔、玻璃波導與微反射鏡,將多芯光纖的光訊號導向矽光子晶片上的光柵耦合器。
組裝時,光纖由玻璃中介層上方插入對位孔;調整插入深度後,再使用低收縮 UV 固化黏著劑或光學級接合材料固定光纖。
玻璃的尺寸穩定性使通孔陣列能直接定義每根光纖的位置,減少逐一主動對位所需時間,同時提升 CPO 光學引擎的組裝產能、重複性與一致性。玻璃中介層位於光纖陣列與 PIC 之間,可作為高通道數精密光學對位平台。